Artykuł sponsorowany
Dlaczego krawędzie i otwory decydują o pracy szklanych skrzydeł przesuwnych
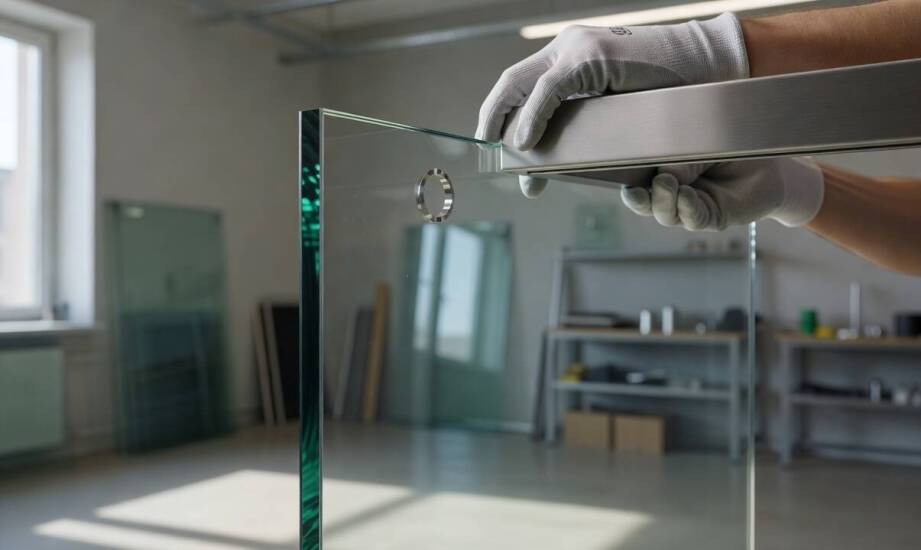
Dwa niemal identyczne skrzydła w systemach przesuwnych mogą działać w skrajnie różny sposób. Jedno porusza się cicho i płynnie przez wiele lat, podczas gdy drugie szybko zaczyna stawiać opór i irytować domowników. Szkło w architekturze wnętrz cenione jest za doświetlanie przestrzeni oraz elegancki wygląd, jednak wymaga bezwzględnej dokładności technologicznej. Kluczową różnicę w codziennym użytkowaniu stanowi jakość obróbki krawędzi materiału oraz precyzja wykonania otworów montażowych.
Przeczytaj również: Rekuperacja jako element ekologicznego stylu życia – dlaczego warto?
Wpływ szlifowania i fazowania krawędzi na pracę skrzydła
Prawidłowo zamontowane szklane drzwi przesuwne wymagają odpowiedniego przygotowania materiału już na wczesnym etapie obróbki. Szlifowanie krawędzi usuwa ostre nierówności i mikrodefekty powstałe podczas cięcia podstawowej tafli. Maszynowe wygładzenie brzegu do postaci płaskiej lub trapezowej trwale eliminuje niebezpieczne, ostre punkty. Kolejny proces, czyli polerowanie, nadaje powierzchni idealną gładkość i zauważalnie zmniejsza tarcie w układach prowadzących. Systemy rolkowe są niezwykle wrażliwe na wszelkie chropowatości, dlatego lśniąca krawędź ułatwia ruch elementu wewnątrz szyny.
Przeczytaj również: Rodzaje prac ziemnych wykonywanych w Wielkopolsce
Fazowanie polega z kolei na celowym i powtarzalnym ścięciu krawędzi pod określonym kątem. Taka obróbka skutecznie ogranicza powstawanie mikroodprysków i pęknięć inicjujących przy przypadkowych uderzeniach o ogranicznik. Ponieważ niewidoczne gołym okiem defekty na brzegach drastycznie obniżają wytrzymałość materiału na zginanie, ich całkowite usunięcie bezpośrednio wydłuża żywotność całego mechanizmu. Nawet minimalne nierówności powodują nierównomierne obciążenie wózków jezdnych. W efekcie pojawia się niepożądany hałas oraz przyspieszone zużycie elementów metalowych i teflonowych.
Przeczytaj również: Jakie są najnowsze trendy w wykorzystaniu styropianu na dachach płaskich?
Zarówno szlifowanie, jak i fazowanie stanowią fundament bezpieczeństwa użytkowego. Cały proces fizycznego kształtowania i wykończenia krawędzi musi zakończyć się przed nałożeniem obróbki termicznej. Próba nawiercania lub głębokiego szlifowania zahartowanego już szkła zazwyczaj kończy się natychmiastowym rozbiciem tafli na tysiące drobnych kawałków.
Otwory montażowe a systemy prowadzenia szkła
Otwory pod uchwyty, mocowania punktowe czy wewnętrzne ograniczniki ruchu generują lokalne koncentracje naprężeń w gładkim materiale. Ich niewłaściwe rozmieszczenie zwiększa ryzyko groźnych pęknięć pod wpływem obciążeń dynamicznych, które występują podczas każdego szarpnięcia za pochwyt. Wycięcia wykonuje się w miękkim, surowym materiale przy użyciu wierteł diamentowych i stałego chłodzenia wodą. Lokalizacja tych punktów musi ściśle odpowiadać rozkładowi sił, a projektanci uwzględniają w tym miejscu ciężar całkowity skrzydła oraz precyzyjny typ zastosowanych wózków jezdnych.
Parametry fizyczne materiału wprost decydują o doborze odpowiednich mechanizmów prowadzących. Choć w popularnych systemach często spotyka się tafle o grubości od kilkunastu milimetrów i masie znacznie przekraczającej sto kilogramów, wymagania względem rolek nośnych i prowadnic zawsze zależą od wybranej specyfikacji technicznej. Dopuszczalne tolerancje wymiarowe szkła nie są wartością uniwersalną i stałą. Zgodnie z branżowymi standardami różnicuje się je w zależności od wytycznych producenta okucia, bazowej grubości materiału oraz rodzaju i wielkości wykonanych otworów. Zbyt optymistyczne podejście do marginesu błędu wywołuje luz lub niebezpieczny zacisk w szynach.
Dokładność na etapie przygotowania formatek odgrywa kluczową rolę w nowoczesnym budownictwie. Działający od 1993 roku zakład Szklarz Okuniew na co dzień zajmuje się profesjonalną obróbką szkła płaskiego. Surowiec ten po odpowiednim docięciu i ukształtowaniu stanowi bazę do tworzenia wytrzymałych paneli, luster czy kabin. Ścisłe dopasowanie ostatecznych parametrów materiału do wymogów okuć ułatwia ekipom budowlanym późniejszy montaż i gwarantuje wysoką stabilność użytkowanej konstrukcji.
Płynność ruchu w codziennej eksploatacji zależy ostatecznie od spójności wszystkich zastosowanych elementów. Właściwe wykończenie brzegów, eliminacja mikropęknięć oraz optymalne zaplanowanie wierceń muszą współgrać z masą szkła i przeznaczeniem danego pomieszczenia. Staranne wykonanie detali zapobiega awariom prowadnic i pozwala użytkownikom bezproblemowo obsługiwać systemy ruchome przez długie dekady.
Kategorie artykułów
Polecane artykuły

Jak drukowanie 3D wspiera projektowanie urządzeń peryferyjnych nowoczesnych?
Drukowanie 3D rewolucjonizuje projektowanie nowoczesnych urządzeń peryferyjnych, zmieniając podejście do tworzenia innowacyjnych rozwiązań. Technologia ta umożliwia szybsze i bardziej precyzyjne prototypowanie, co przekłada się na znaczną oszczędność czasu oraz kosztów. Korzyści dla branży elektroni

Jakie są kluczowe zalety stosowania nowoczesnej chemii budowlanej?
Nowoczesna chemia budowlana ma ogromne znaczenie w procesie budowy i remontu. Innowacyjne rozwiązania gwarantują trwałość oraz efektywność energetyczną budynków. Dzięki temu inwestycje stają się bardziej opłacalne, a użytkowanie obiektów mniej kosztowne. Warto zainwestować w nowoczesne produkty chem